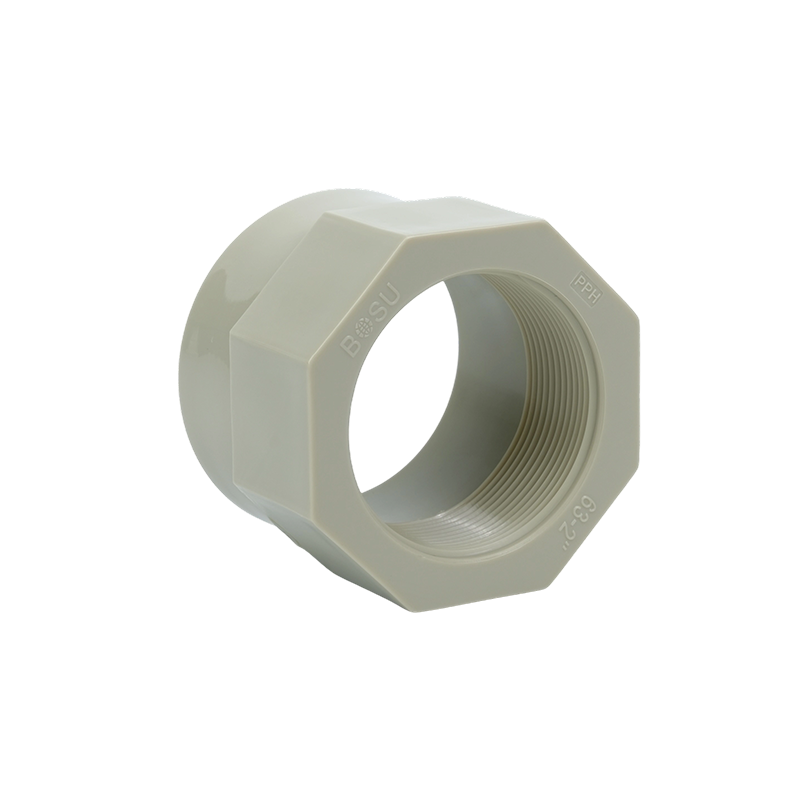
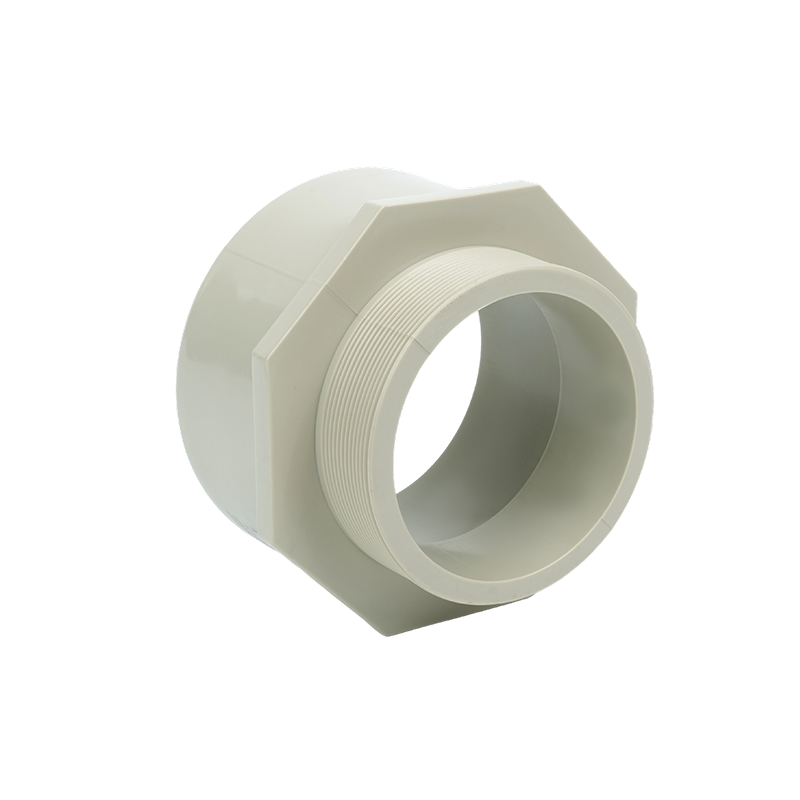
β-Pph indre tann Direkte Hot Melt Socket Pipe Fitting 1.0mpa
1. Rask og pålitelig installasjon, praktisk og tidsbesparende; glatte indre o...
1. Rask og pålitelig installasjon, praktisk og tidsbesparende; glatte indre o...
1. Enkel betjening, pålitelig tilkobling, høy trykkmotstand, god tetning, enk...
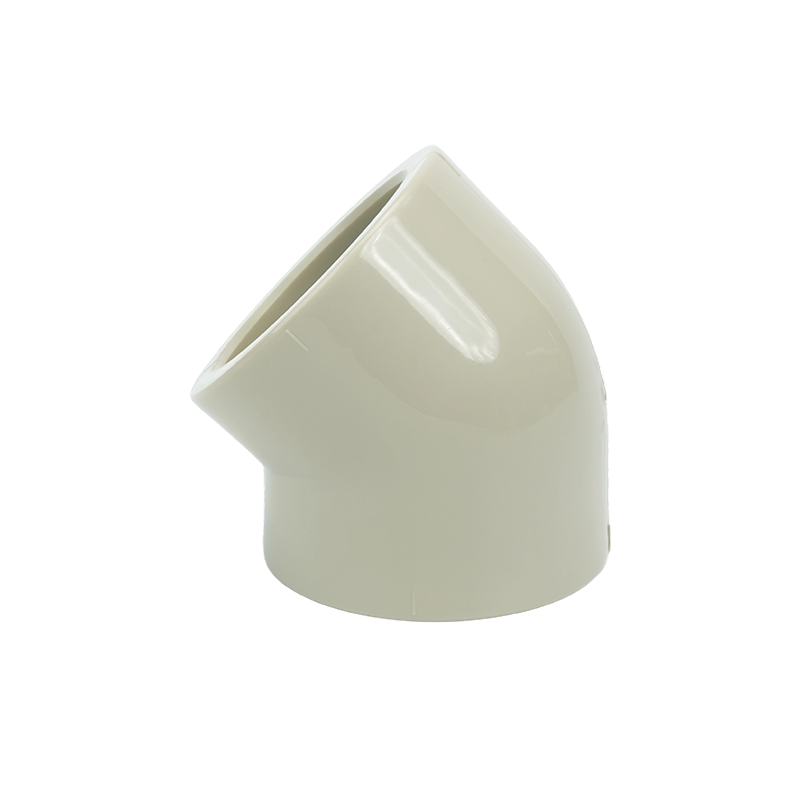
1. Den brukes til å koble rør ved en bøy og endre strømningsretningen, noe so...
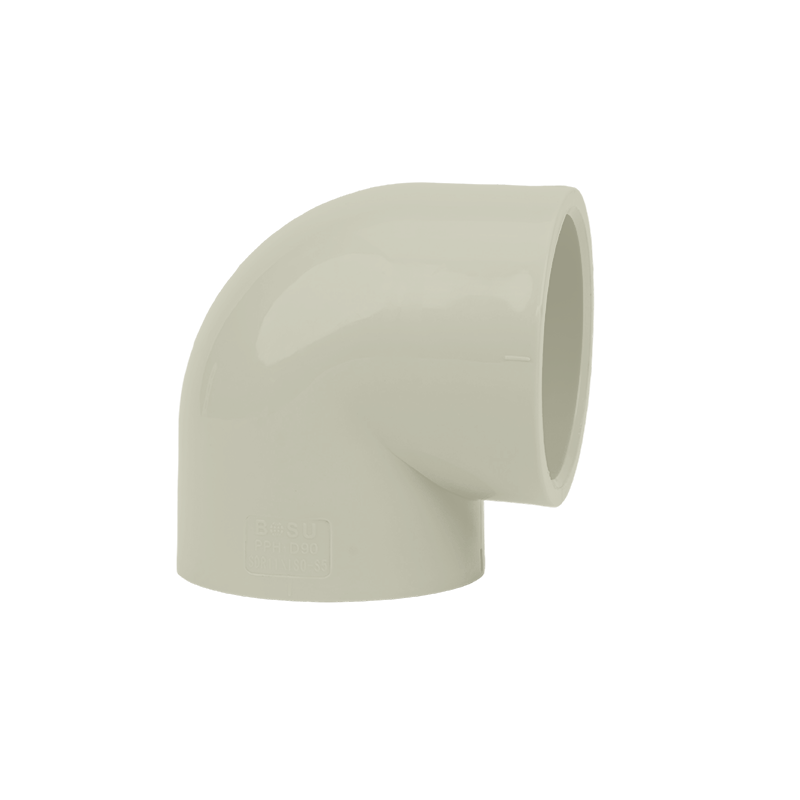
1. For tilkobling ved bøyningen av røret, for å endre retningen på røret, egn...
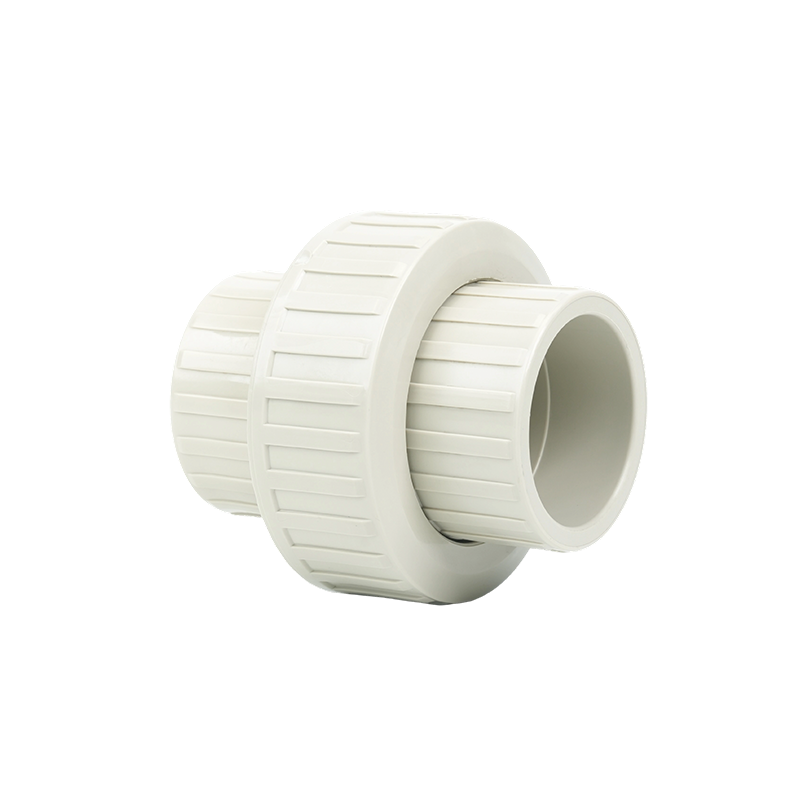
Denne beslaget er designet for å koble rør til et rørsystem. Den er egnet for...
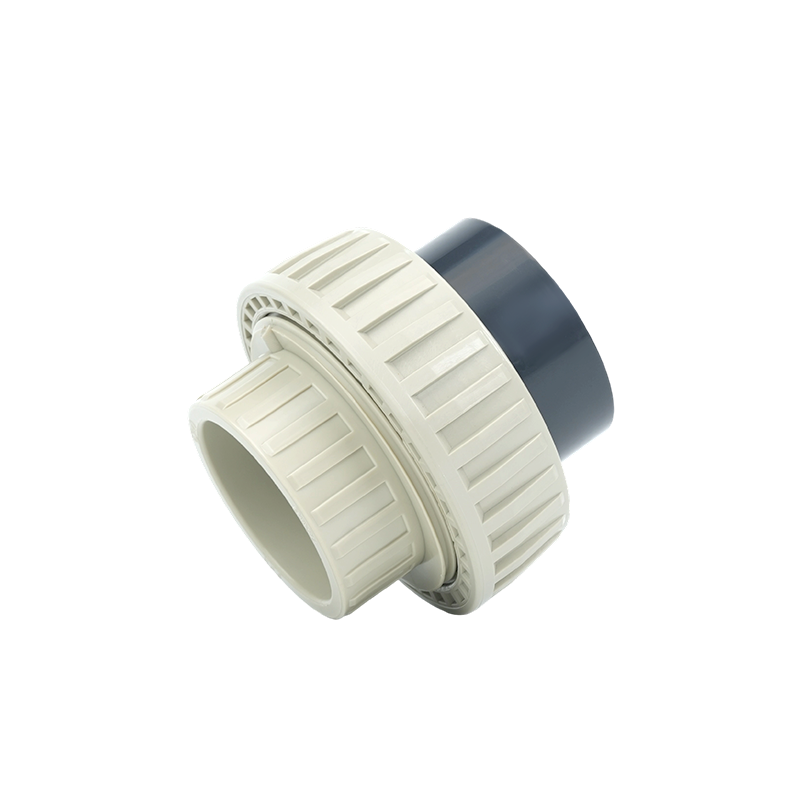
Beskrivelse: Denne termoplastiske koblingen kobler rør til et komplett rørled...
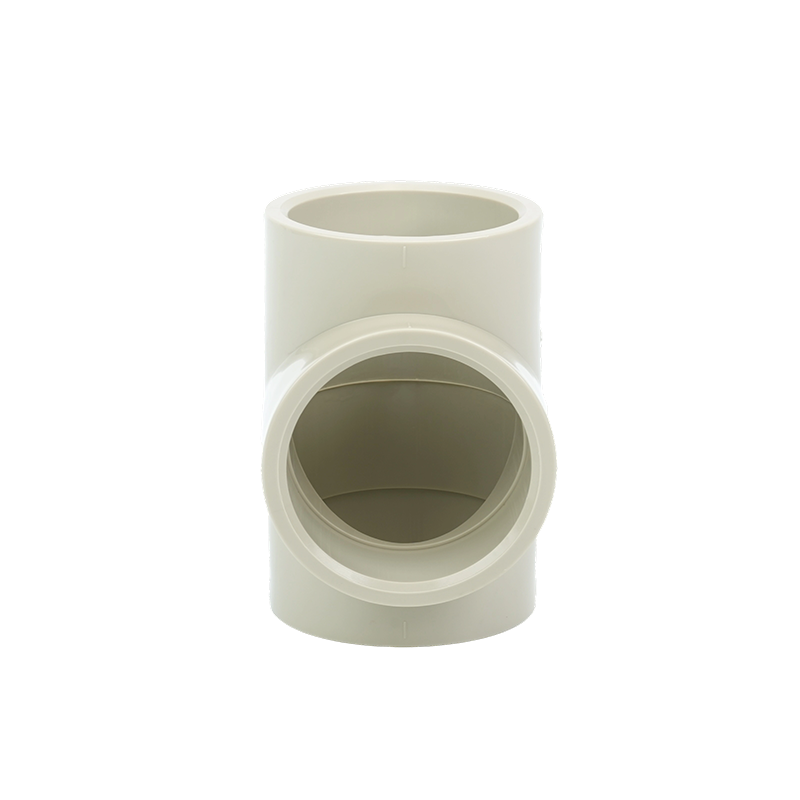
1. Den tilhører en av rørforbindelsene, som brukes ved hovedrørledningens gre...
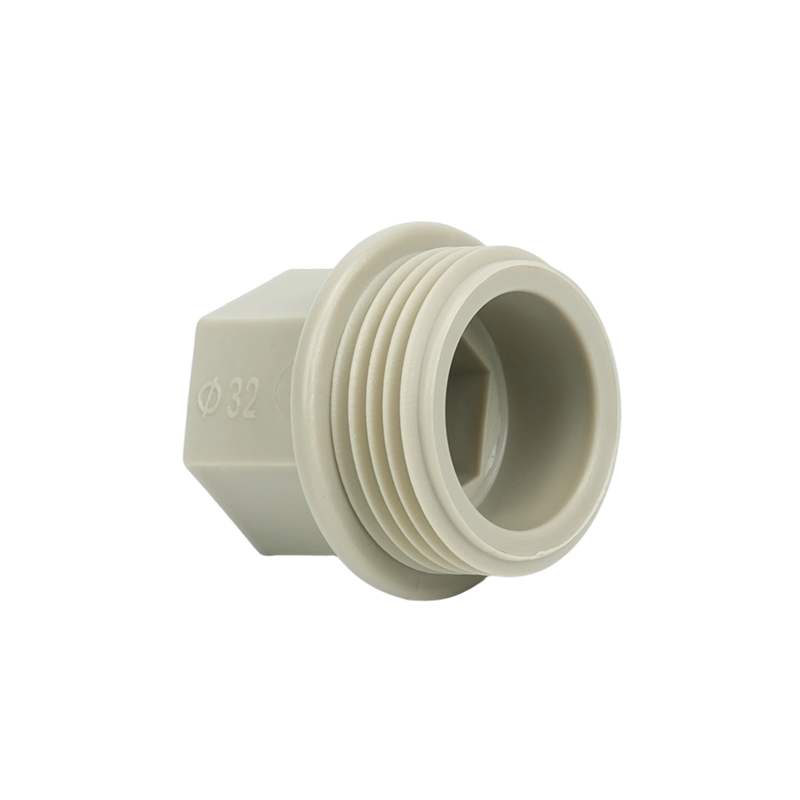
1. Holdbar, anti-korrosjon, lett vekt, fungerer som en lukket rørledning, enk...
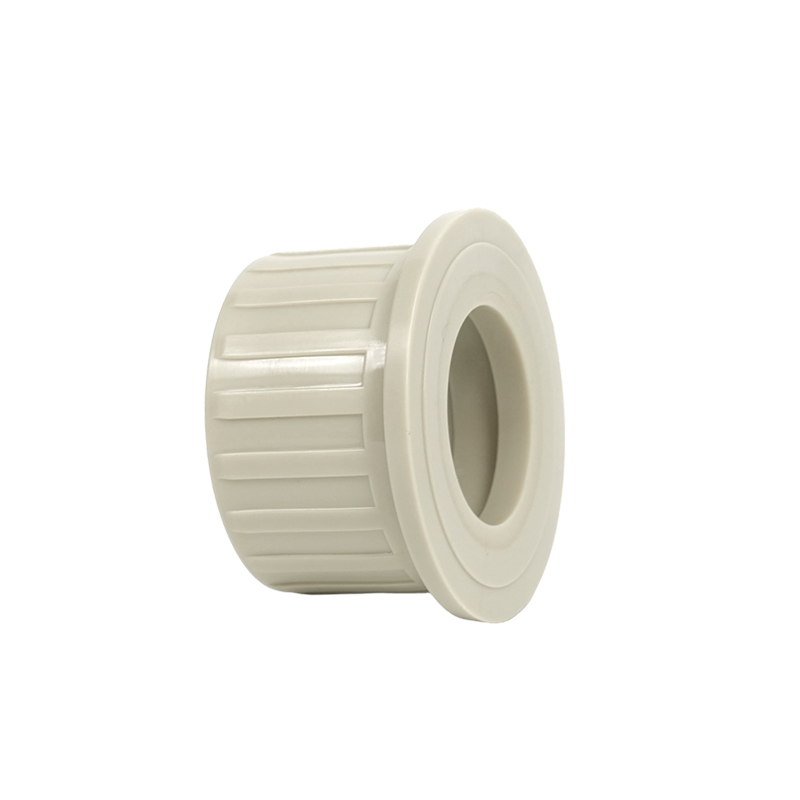
1. Holdbar, anti-korrosjon, lett vekt, fungerer som en lukket rørledning, enk...
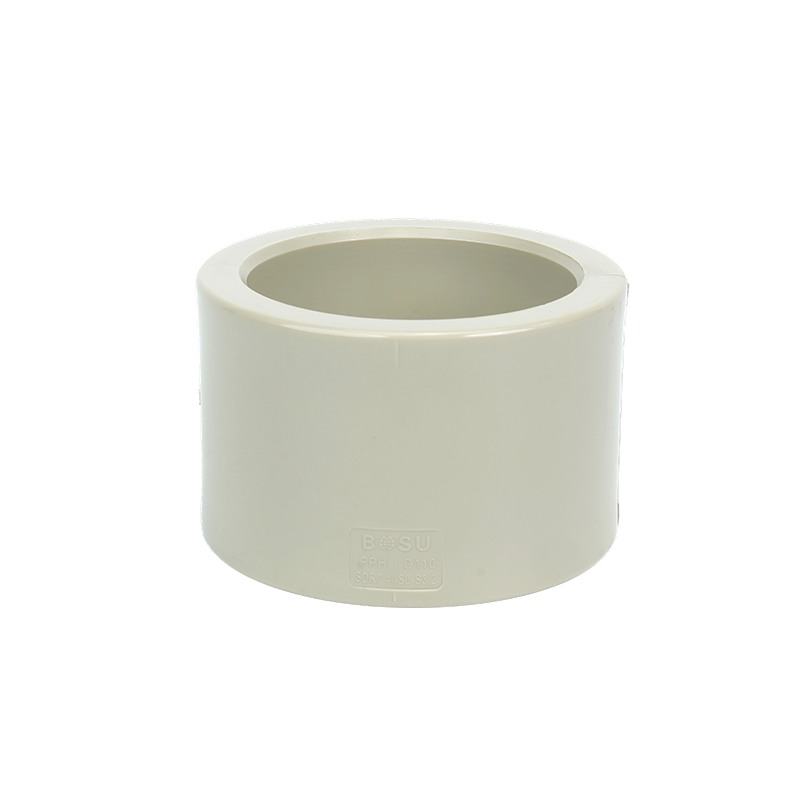
Brukes i rørsystemer som krever enkle endeforbindelser. Spesifikasjoner: D...
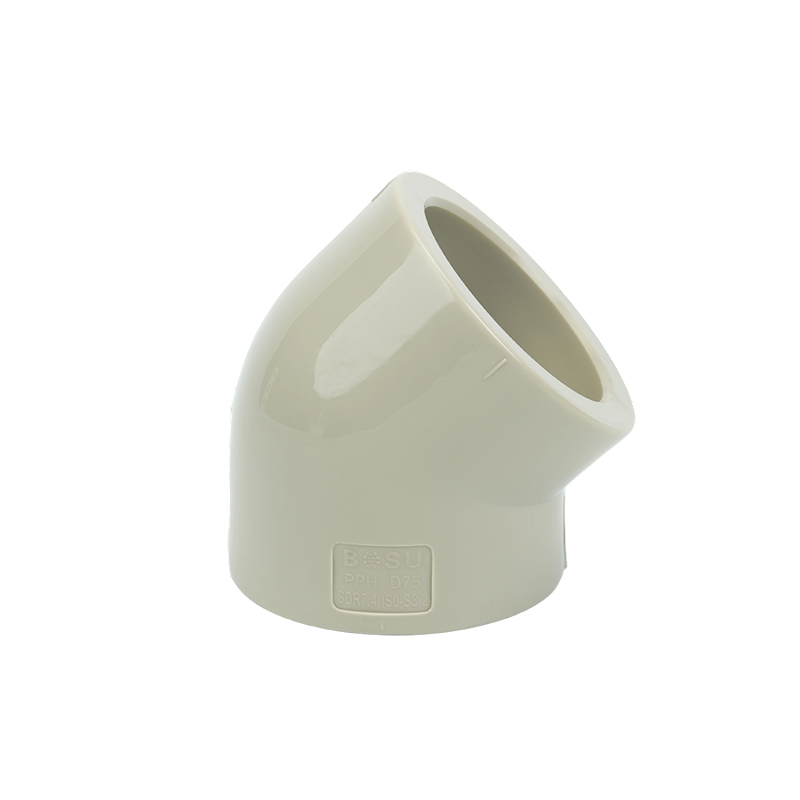
1. Denne beslaget brukes til å endre retningen på en rørledning i en 45-gr...
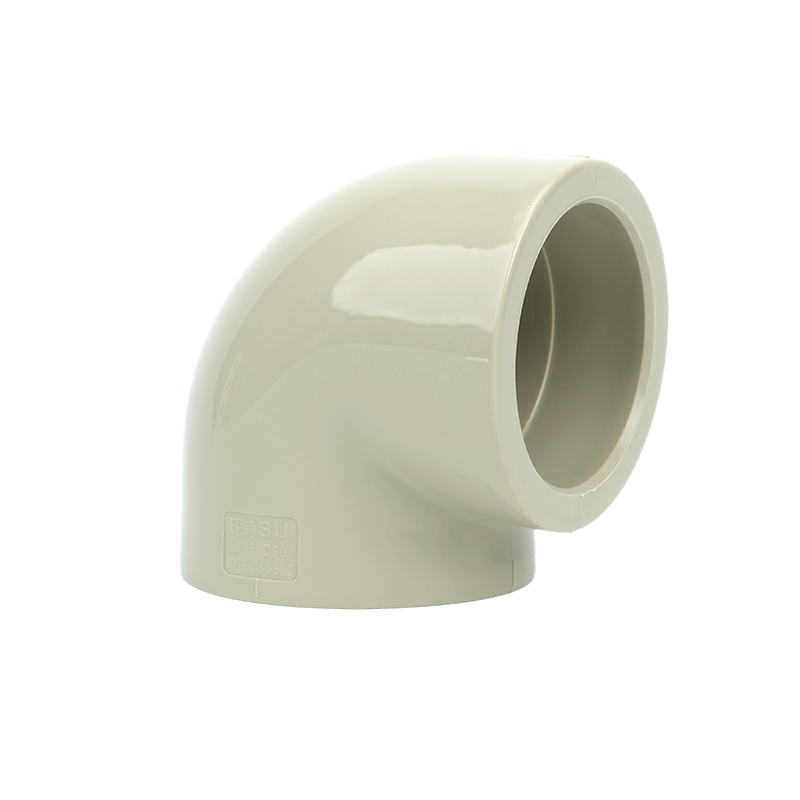
1. Denne beslaget er designet for 90-graders retningsendringer i rørledninger...
Et nedstengningsmannskap ved et kjemisk anlegg hadde én jobb igjen før omstart: Bytt ut en lekkasjepakning på en ventil tolv meter inne i en helsveiset PPH-linje. Å kutte røret betydde en ny spole, en ny sveis, en avkjølingsventing og en ny trykktest, fire ekstra timer etter planen uten noe til overs. En plastrør...
Se merKjøpe en plastkuleventil ved å spørre "selger du dem?" er hvordan prosjekter ender opp med å betale to ganger. Det som faktisk avgjør om en kuleventil av plast går stille i fem år eller svikter i det første, er kroppsmaterialet, tetningselastomeren og hvordan ventilhuset går sammen med røret - ikke enhetsprisen p...
Se merTo montører, en spole på 2 i PVDF-rør og en kasse med DN 50 flensadaptere. Alt kommer etter planen og ingenting passer: røret måler 60,3 mm på utsiden, mens adapteren er maskinert for en utvendig diameter på 50 mm. Ingen av etikettene er feil. Delene tilhører rett og slett to forskjellige dimensjoneringssystemer,...
Se mer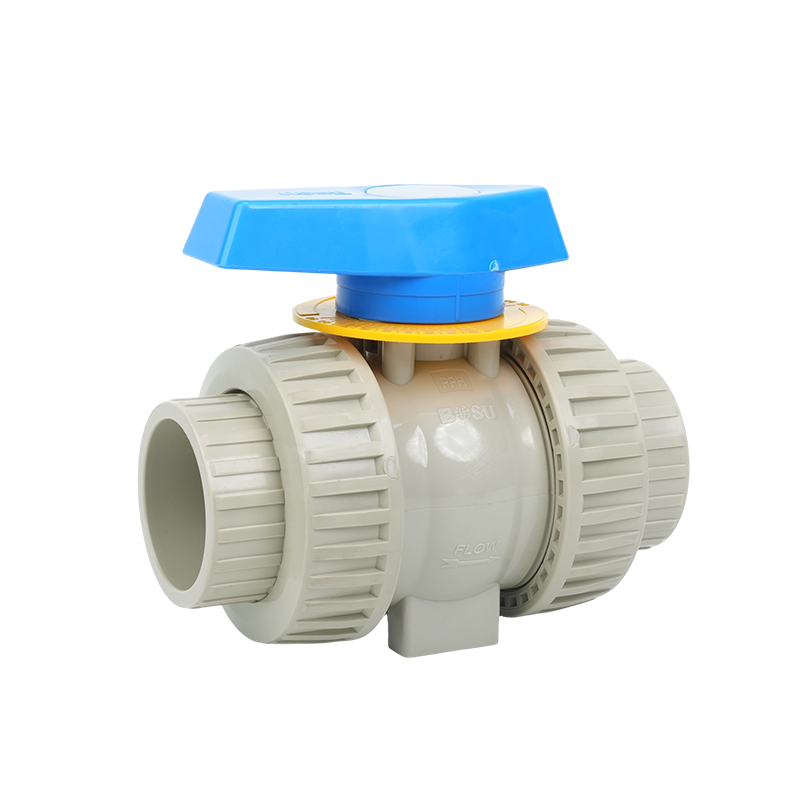
1. Produktegenskaper: Personlig håndtaksindikasjonsfunksjon, installer LOGO, ...
Se mer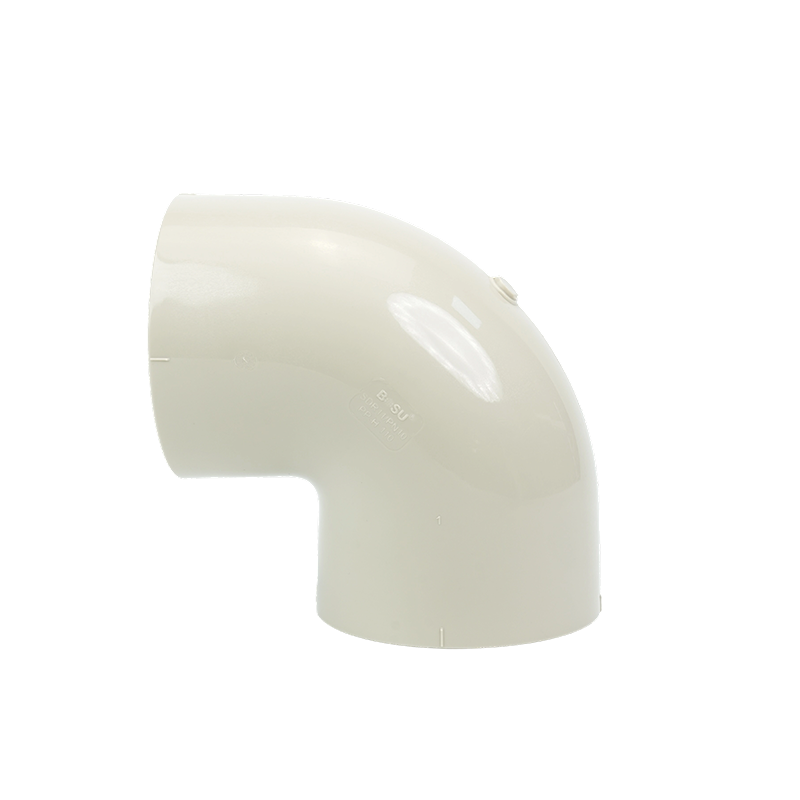
Denne stumpsveisede albuen gir et elegant og eksklusivt utseende etter instal...
Se mer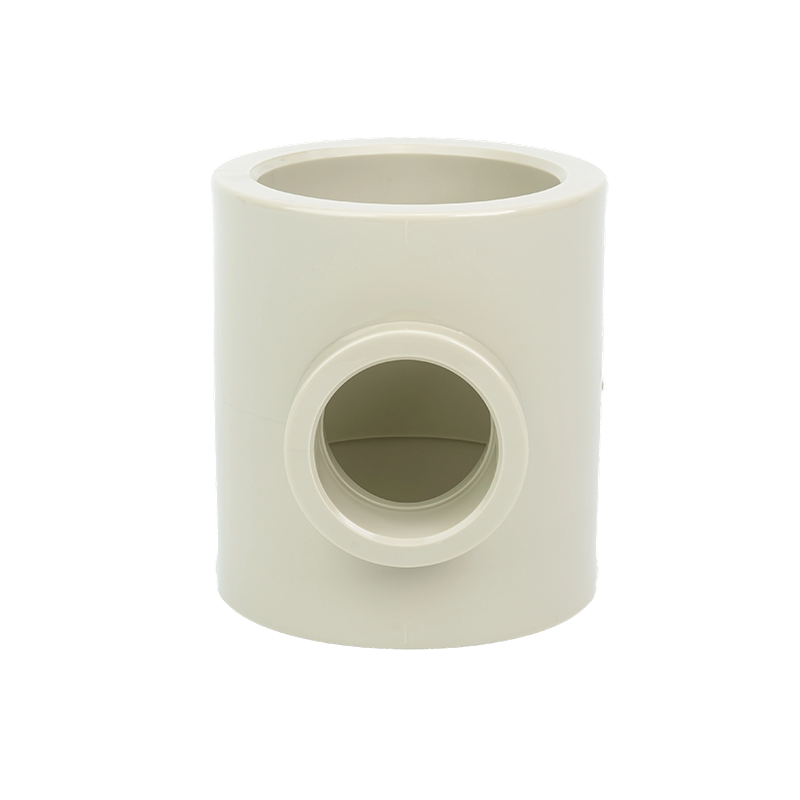
1.Denne beslaget brukes til å lage en grenledning fra en hovedrørledning, ...
Se mer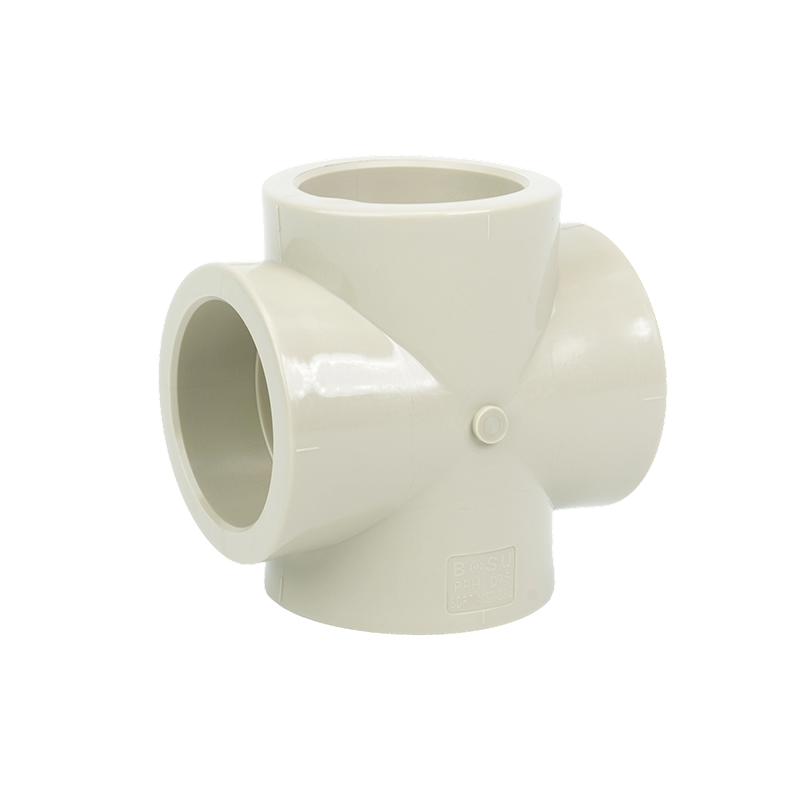
1. Brukes til å koble sammen fire rør med samme diameter som krysser vinkelre...
Se mer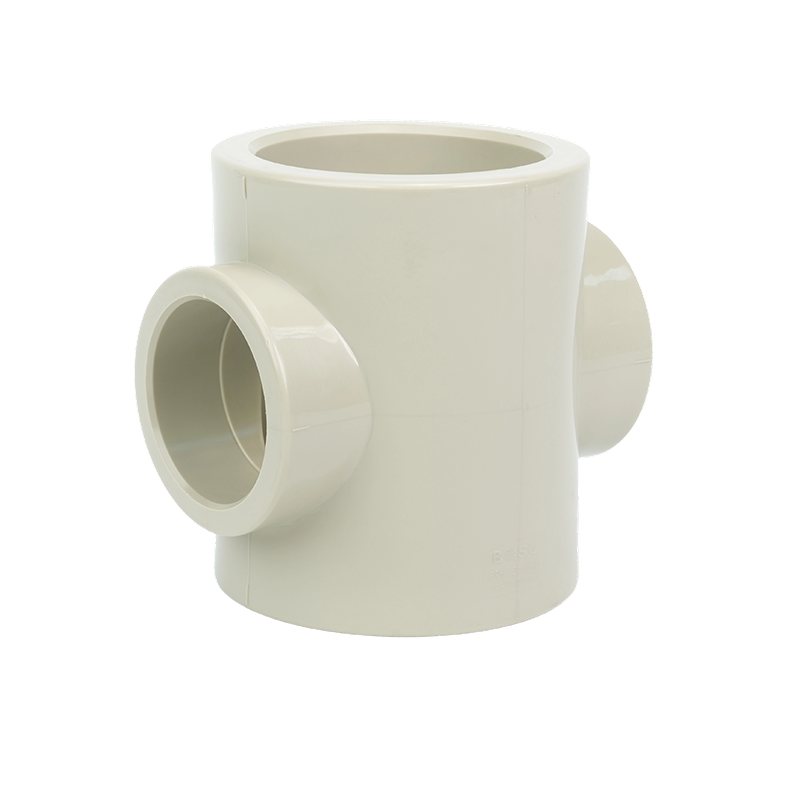
1. Brukes til å koble sammen fire rør med forskjellige diametre som krysse...
Se mer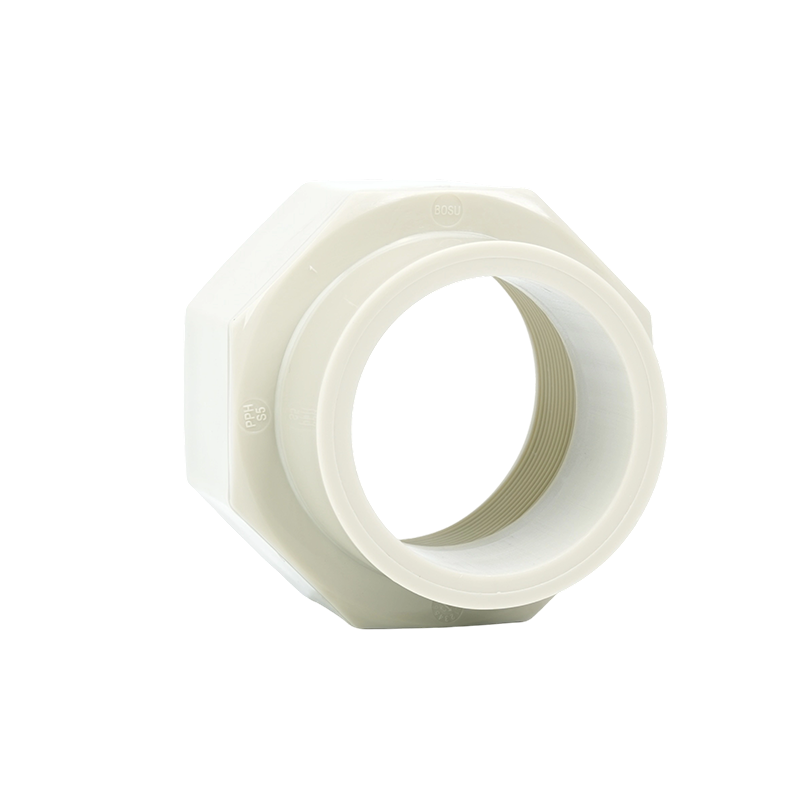
1. Dette produktet har rask, sikker og effektiv installasjon. Dens glatte inn...
Se merHva er nøkkelpunktene for installasjon og sveiseprosesser β-PPH beslag ?
1. Overflaterens og kuttekvalitet
Før installasjon må olje, støv og rust fjernes grundig fra overflatene på rør og rørdeler for å sikre en ren kontaktflate.
Rørender må kuttes rett ved å bruke et spesialisert skjæreverktøy for å sikre en vinkelrett, gratfri endeflate for optimal sammenlåsningsstyrke.
2. Valg av passende tilkoblingsmetode
For β-PPH-materialer kan to metoder brukes: smeltesveising (elektrofusjon) eller limbinding. Hot-melt sveising er den mest brukte prosessen, og oppnår en lekkasjefri og pålitelig forbindelse.
3. Viktige sveiseprosessparametre
Oppvarmingstemperatur: Generelt kontrollert mellom 210 ℃ og 230 ℃ for å sikre at materialet er fullstendig myknet uten termisk nedbrytning.
Trykkholdetid: Hold trykket i 8–12 sekunder etter oppvarming for å la smelten fylles helt og danne en jevn sveis.
Avkjøling: La avkjøles naturlig i minst 30 sekunder etter sveising for å unngå rask avkjøling som kan forårsake indre stress.
4. Kvalitetsinspeksjon og lekkasjeforebyggende tiltak
Etter sveising, utfør en lufttetthetstest (som heliumlekkasjedeteksjon eller hydrostatisk test) for å bekrefte at det ikke er noen lekkasjer før røret tas i bruk.
Inspiser sveisen for bobler, sprekker eller ufullstendig sammensmelting; sveis om nødvendig.
Hvordan velge spesifikasjonene til β-PPH Fittings basert på medietype, arbeidstrykk og temperatur?
1. Mediets korrosivitet
For etsende medier som sterke syrer og alkalier, bør tykkere veggbeslag eller korrosjonsbestandige β-PPH-modifiserte materialer brukes for å motstå kjemisk angrep.
For nøytrale eller svakt etsende medier (som rent vann og damp) kan standard veggtykkelsesbeslag brukes.
2. Tilsvarende arbeidstrykk og temperatur
Det langsiktige arbeidstemperaturområdet til β-PPH-rør er -20 ℃ til 100 ℃, og den kortsiktige maksimale motstandstemperaturen er 110 ℃. Økt temperatur reduserer trykkmotstanden betydelig; det maksimale arbeidstrykket (MOP) ved 60 ℃ er omtrent 50 % av det nominelle trykket. Ved valg av rørfitting bør designtrykket (vanligvis 1,25 ganger det høyeste arbeidstrykket) vurderes, sammen med en temperaturkorreksjonsfaktor, for å sikre at fittingen ikke overskrider materialets trykkmotstandsgrense under faktiske driftsforhold.
3. Veggtykkelse og nominell størrelse
Velg passende nominell diameter (DN) og veggtykkelse (PN) basert på kravene til viskositet, strømningshastighet og systemtrykkfall for mediet.
For miljøer med høyt trykk og lav temperatur anbefales PN16 og høyere med tykkere vegger; under normal temperatur og trykk er PN10–PN12 tilstrekkelig.
4. Påvirkning av installasjonsmetode på valg
Smeltesveising har relativt avslappede krav til rørveggtykkelse, men sveisekvalitet må sikres; flensforbindelser har høyere krav til rørveggtykkelse og krever matching med passende flenstykkelse og boltspesifikasjoner.
Produkter
Selskapsinformasjon
Adresse: No. 55 Haichuan Road, High-Tech Zone, Dongtai City, Jiangsu-provinsen, Kina
Mobil: +86 137 7009 5258
Tlf: +86-515-85479999
E-post: [email protected]
Vi vil gjerne høre fra deg!